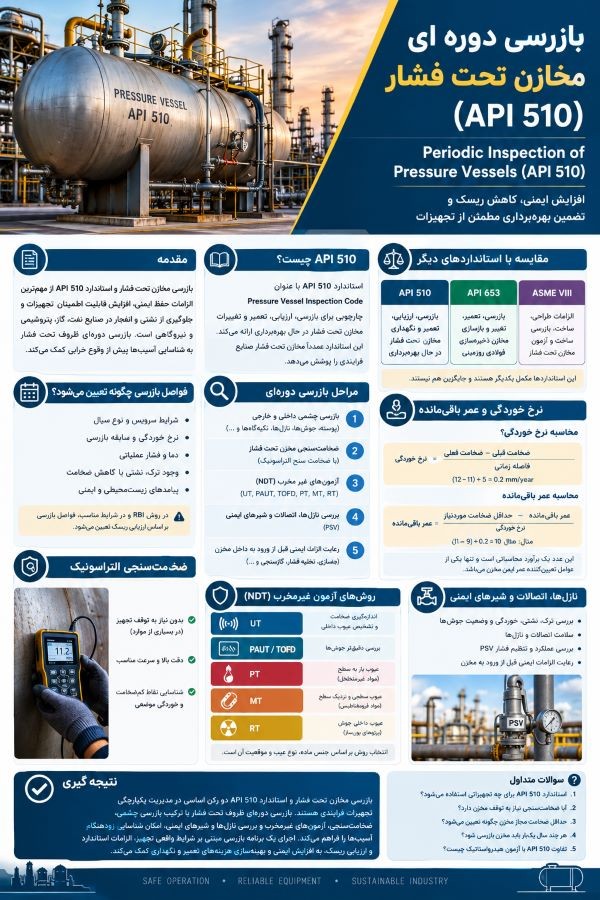
استاندارد API 510 از مهمترین الزامات حفظ ایمنی، افزایش قابلیت اطمینان تجهیزات و جلوگیری از نشتی و انفجار در صنایع نفت، گاز، پتروشیمی و نیروگاهی است. مخازن تحت فشار در شرایطی کار میکنند که ترکیب فشار، دما، خوردگی و تنشهای مکانیکی میتواند به مرور زمان استحکام بدنه را کاهش دهد. به همین دلیل، بازرسی دورهای ظروف تحت فشار نقش مهمی در شناسایی آسیبها پیش از وقوع خرابی دارد.
استاندارد API 510 چارچوبی برای بازرسی حین سرویس، ارزیابی وضعیت فنی، تعمیر، تغییرات و تعیین شرایط ادامه بهره برداری مخازن تحت فشار ارائه میکند. در این مقاله، اهمیت و روشهای بازرسی مخازن تحت فشار، فواصل بازرسی، ضخامتسنجی و محاسبه نرخ خوردگی و عمر باقیمانده بررسی میشود.
استاندارد API 510 چیست و چه مخازنی را پوشش میدهد؟
استاندارد API 510 با عنوان Pressure Vessel Inspection Code: In-service Inspection, Rating, Repair, and Alteration توسط مؤسسه نفت آمریکا (API) تدوین شده است. این استاندارد برای مدیریت یکپارچگی و بازرسی مخازن تحت فشار در طول دوره بهرهبرداری کاربرد دارد. ویرایش یازدهم آن منتشر شده است.
این استاندارد عمدتاً مخازن تحت فشار مورد استفاده در صنایع فرایندی را پوشش میدهد و موضوعاتی مانند بازرسی داخلی و خارجی، ارزیابی خوردگی، تعمیرات، تغییرات فنی و تعیین فشار مجاز کاری را در بر میگیرد.
تفاوت API 510 با API 653 و ASME Section VIII
- API 510: برای بازرسی، ارزیابی، تعمیر و نگهداری مخازن تحت فشار در حال بهره برداری استفاده میشود.
- API 653: استاندارد بازرسی، تعمیر، تغییر و بازسازی مخازن ذخیره سازی فولادی روزمینی است.
- ASME Section VIII: الزامات طراحی، ساخت، بازرسی ساخت و آزمون مخازن تحت فشار را مشخص میکند.
بنابراین، ASME Section VIII بیشتر بر طراحی و ساخت اولیه تمرکز دارد، درحالیکه API 510 وضعیت مخزن را پس از ورود به سرویس ارزیابی میکند. این استانداردها مکمل یکدیگر هستند و جایگزین یکدیگر محسوب نمیشوند.
فواصل بازرسی داخلی و خارجی چگونه تعیین میشود؟
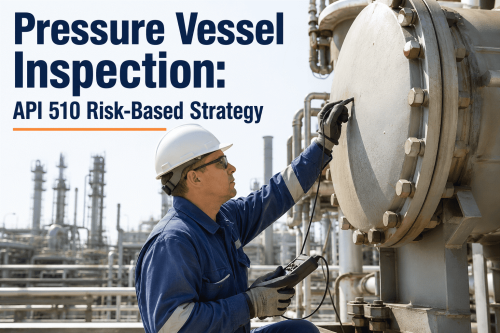
فواصل بازرسی بر اساس شرایط سرویس، نوع سیال، نرخ خوردگی، سابقه بازرسی، وضعیت تجهیزات و پیامدهای احتمالی خرابی تعیین میشود. استاندارد API 510 برای تعیین این فواصل، ارزیابی مهندسی و در شرایط مناسب، روش بازرسی مبتنی بر ریسک (RBI) را در نظر میگیرد.
در روش متداول، فاصله بین بازرسی داخلی یا بازرسی حین سرویس، در نبود ارزیابی ریسک توجیه شده، معمولاً نباید از نصف عمر باقیمانده محاسباتی یا ۱۰ سال، هرکدام کمتر باشد، تجاوز کند. در شرایطی که عمر باقیمانده کمتر از چهار سال باشد، ممکن است فاصله بازرسی تا کل عمر باقیمانده، با حداکثر دو سال، تعیین شود؛ مشروط به رعایت الزامات استاندارد.
فاصله بازرسی خارجی نیز با توجه به شرایط مخزن و الزامات مربوط به نوع بازرسی تعیین میشود و نباید برای تمام مخازن یکسان در نظر گرفته شود.
نکته: فواصل فوق باید با ویرایش قابلاعمال API 510، شرایط واقعی تجهیز و الزامات مالک یا بهره بردار تطبیق داده شوند. این اعداد یک برنامه ثابت و یکسان برای همه مخازن نیستند.
مراحل بازرسی دورهای مخازن تحت فشار
بازرسی دوره ای ظروف تحت فشار باید طبق برنامه مشخص، توسط افراد واجد صلاحیت و با استفاده از روشهای متناسب با سازوکارهای تخریب احتمالی انجام شود.
۱. بازرسی چشمی داخلی و خارجی
در بازرسی چشمی، وضعیت پوسته، عدسی ها، جوش ها، تکیهگاه ها، اتصالات، نازلها و سطوح داخلی بررسی میشود. مواردی مانند زنگزدگی، تغییر شکل، نشتی، ترکهای قابل مشاهده، تاولزدگی، آسیب پوشش محافظ و آثار خوردگی موضعی باید ثبت شوند.
۲. ضخامت سنجی مخزن تحت فشار
ضخامتسنجی مخزن تحت فشار یکی از مهمترین مراحل ارزیابی سلامت تجهیز است. کاهش ضخامت دیواره در اثر خوردگی یا فرسایش میتواند ظرفیت تحمل فشار را کاهش دهد.
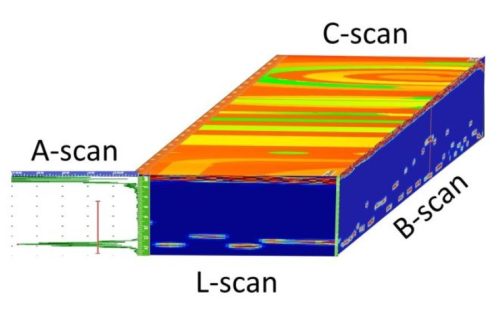
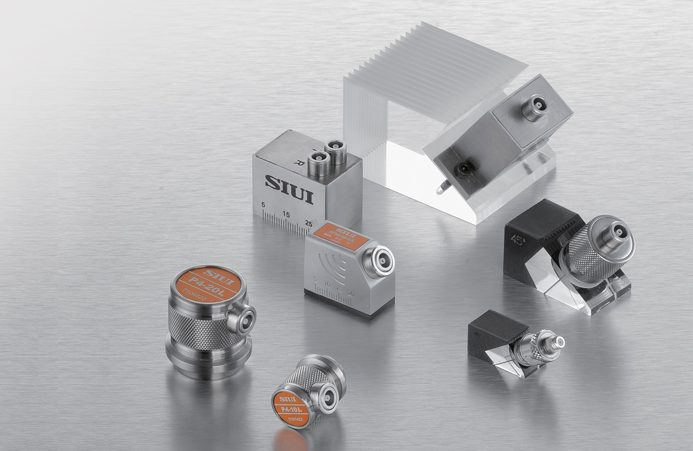
برای این کار معمولاً از ضخامت سنج التراسونیک استفاده میشود. این دستگاه با ارسال امواج فراصوت و اندازهگیری زمان بازگشت بازتاب، ضخامت دیواره را تعیین میکند.
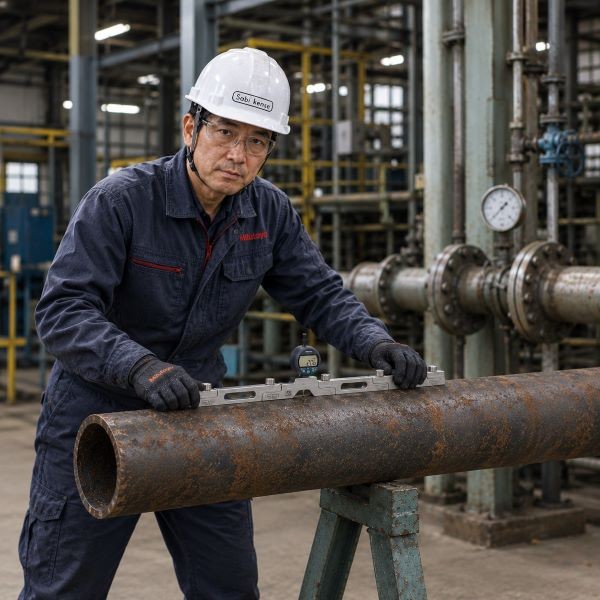
انتخاب نقاط اندازهگیری باید بهگونهای باشد که هم خوردگی عمومی و هم خوردگی موضعی احتمالی شناسایی شود. در صورت وجود پیتینگ عمیق یا سطوح نامنظم، اندازهگیریهای تکمیلی و روشهای پیشرفتهتر ممکن است لازم باشند.
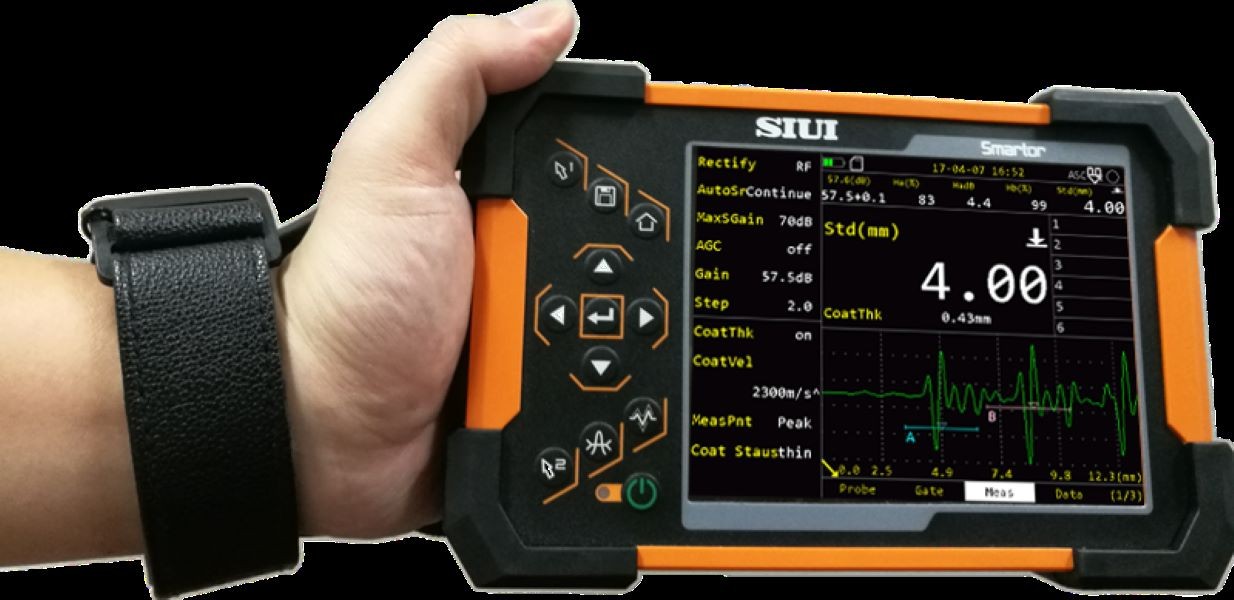
صفحات پیشنهادی:
- عیب یاب آلتراسونیک SyncScan
- عیب یاب آلتراسونیک SyncScan 2
- دستگاه جدید Phase Array پرتابل مدل SyncScan 3
۳. آزمونهای غیرمخرب (NDT)
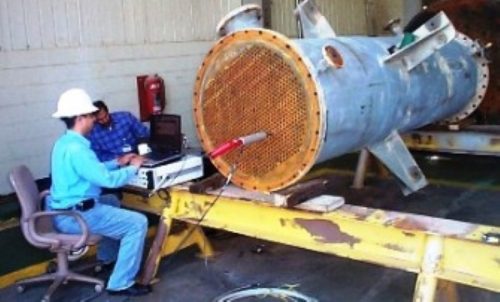
اگر بازرسی چشمی یا ضخامت سنجی برای تعیین وضعیت تجهیز کافی نباشد، از روشهای آزمون غیرمخرب استفاده میشود. انتخاب روش به جنس ماده، نوع عیب و موقعیت آن بستگی دارد.
- UT: برای اندازهگیری ضخامت و در شرایط مناسب، شناسایی عیوب داخلی.
- PAUT و TOFD: برای بررسی دقیقتر جوشها و شناسایی برخی عیوب داخلی.
- PT: برای شناسایی ناپیوستگیهای باز به سطح در مواد غیرمتخلخل.
- MT: برای یافتن عیوب سطحی و نزدیک به سطح در مواد فرومغناطیس.
- RT: برای بررسی عیوب داخلی جوش با استفاده از پرتوهای یونساز.
روش آزمون باید بر اساس برنامه بازرسی و سازوکار تخریب مورد انتظار انتخاب شود؛ انجام همه روشها برای تمام مخازن الزامی نیست.
۴. بررسی نازلها، اتصالات و شیرهای ایمنی
نازلها و محل اتصال آنها به پوسته، به دلیل تمرکز تنش و احتمال خوردگی موضعی، از نقاط مهم بازرسی هستند. بررسی ترک، نشتی، خوردگی، وضعیت جوشها و سلامت اتصالات باید در برنامه قرار گیرد.
همچنین شیرهای اطمینان یا فشارشکن ایمنی (PSV) باید از نظر وضعیت ظاهری، عملکرد، تنظیم فشار و سوابق آزمون بررسی شوند. فاصله آزمون و تعمیر این شیرها باید بر اساس شرایط سرویس، سابقه عملکرد، ارزیابی ریسک و الزامات مربوط تعیین شود.
نرخ خوردگی و عمر باقیمانده چگونه محاسبه میشود؟
نتایج ضخامت سنجی زمانی ارزش عملیاتی دارند که برای محاسبه نرخ خوردگی و عمر باقیمانده استفاده شوند.
محاسبه نرخ خوردگی
اگر ضخامت یک نقطه در دو بازرسی متوالی اندازهگیری شده باشد، نرخ خوردگی بلند مدت را میتوان به صورت زیر محاسبه کرد:
- نرخ خوردگی = (ضخامت قبلی − ضخامت فعلی) ÷ فاصله زمانی دو اندازهگیری
- برای مثال، اگر ضخامت دیواره در پنج سال از ۱۲ به ۱۱ میلیمتر کاهش یابد:
- نرخ خوردگی = (۱۲ − ۱۱) ÷ ۵ = ۰٫۲ میلیمتر در سال
برای برآورد دقیقتر، باید نرخ خوردگی کوتاهمدت و بلندمدت و احتمال تغییر شرایط عملیاتی بررسی شود.
محاسبه عمر باقیمانده
عمر باقیمانده بر اساس ضخامت فعلی، حداقل ضخامت مورد نیاز و نرخ خوردگی محاسبه میشود:
- عمر باقیمانده = (ضخامت فعلی − حداقل ضخامت موردنیاز) ÷ نرخ خوردگی
- اگر ضخامت فعلی ۱۱ میلیمتر، حداقل ضخامت موردنیاز ۹ میلیمتر و نرخ خوردگی ۰٫۲ میلیمتر در سال باشد:
- عمر باقیمانده = (۱۱ − ۹) ÷ ۰٫۲ = ۱۰ سال
این عدد یک برآورد محاسباتی است، نه تضمین ادامه کار ایمن برای ده سال. ترک، خوردگی موضعی، خستگی، خزش، آسیب هیدروژنی و سایر سازوکارهای تخریب نیز ممکن است محدودیت تعیینکننده باشند.
حداقل ضخامت موردنیاز باید با استفاده از محاسبات مهندسی و کد ساخت قابل اعمال تعیین شود. بر اساس عمر باقیمانده، نرخ خوردگی، سطح ریسک و الزامات استاندارد، فاصله بازرسی بعدی مشخص خواهد شد.
نتیجهگیری
بازرسی مخازن تحت فشار رکن اساسی در مدیریت یکپارچگی تجهیزات فرایندی است. بازرسی دورهای ظروف تحت فشار با ترکیب بازرسی چشمی، ضخامت سنجی مخزن تحت فشار، آزمونهای غیرمخرب و بررسی نازلها و شیرهای ایمنی، امکان شناسایی زودهنگام آسیبها را فراهم میکند. استفاده صحیح از ضخامت سنج التراسونیک و تحلیل داده های بازرسی، نقش مهمی در محاسبه نرخ خوردگی و عمر باقیمانده دارد. اجرای یک برنامه بازرسی مبتنی بر شرایط واقعی تجهیز، الزامات استاندارد بازرسی مخازن تحت فشار و ارزیابی ریسک، به افزایش ایمنی، کاهش توقفهای ناخواسته و بهینهسازی هزینه های تعمیر و نگهداری کمک میکند.
سوالات متداول
۱. استاندارد API 510 برای چه تجهیزاتی استفاده میشود؟
این استاندارد برای بازرسی و ارزیابی مخازن تحت فشار در حال بهرهبرداری، بهویژه در صنایع فرایندی، کاربرد دارد و الزامات مرتبط با تعمیر، تغییرات و ادامه سرویس را پوشش میدهد.
۲. آیا ضخامت سنجی التراسونیک به توقف مخزن نیاز دارد؟
در بسیاری از موارد، ضخامت سنجی از سطح خارجی و بدون توقف تجهیز امکانپذیر است؛ اما شرایط سطح، دمای کار، دسترسی و الزامات ایمنی تعیین میکنند که اندازهگیری حین سرویس مناسب باشد یا خیر.
۳. حداقل ضخامت مجاز مخزن تحت فشار چگونه تعیین میشود؟
این ضخامت با استفاده از محاسبات مهندسی، فشار و دمای طراحی، مشخصات مواد، ابعاد تجهیز و کد ساخت قابلاعمال تعیین میشود. حداقل ضخامت مجاز را نمیتوان برای همه مخازن یکسان در نظر گرفت.
۴. چند سال یک بار باید مخزن تحت فشار بازرسی شود؟
فاصله بازرسی به نرخ خوردگی، عمر باقیمانده، شرایط بهرهبرداری و سطح ریسک بستگی دارد. برای تعیین فاصله مجاز باید الزامات و محدودیتهای ویرایش قابلاعمال API 510 بررسی شوند.