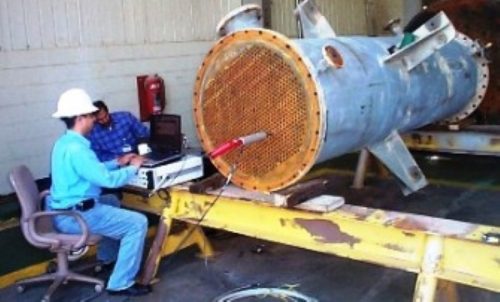
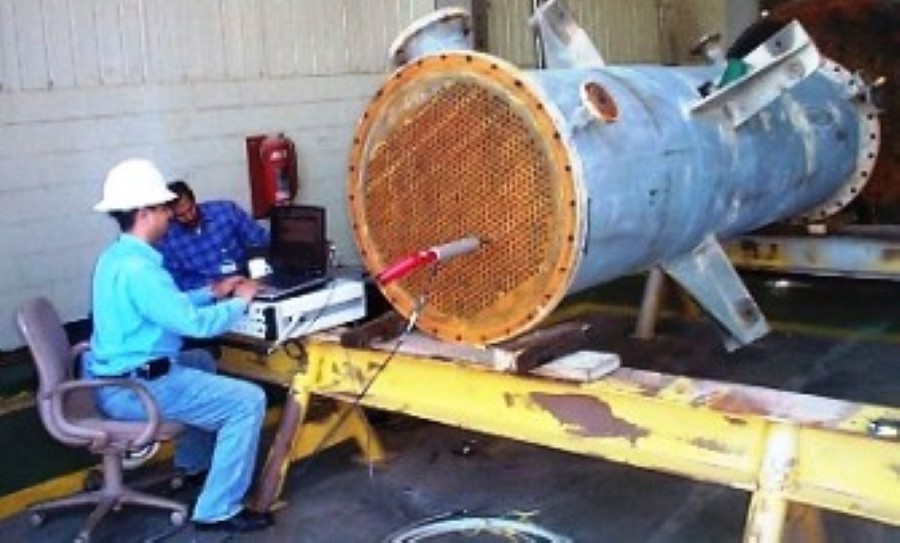
بازرسی لوله مبدل حرارتی از اقدامات مهم در نگهداری تجهیزات صنعتی و جلوگیری از خرابیهای پرهزینه است. لوله های مبدل حرارتی (Heat Exchanger Tubes) در صنایع نفت، گاز، پتروشیمی و نیروگاه ها به دلیل تماس با سیالات مختلف، در معرض خوردگی، فرسایش، ترک خوردگی و کاهش ضخامت قرار دارند. شناسایی به موقع این عیوب از نشتی، افت راندمان و توقف ناخواسته تجهیزات جلوگیری میکند.
روش بازرسی لوله های مبدل حرارتی بر اساس جنس لوله، نوع عیب، شرایط بهره برداری و میزان دقت موردنیاز انتخاب میشود. بازرسی چشمی، ویدئواسکوپ، تست جریان گردابی (ECT) و آزمون اولتراسونیک مانند IRIS از روشهای پرکاربرد آزمون غیرمخرب (NDT) هستند. در ادامه، کاربرد و محدودیت این روشها را بررسی میکنیم.
چرا لولههای مبدل حرارتی باید بازرسی شوند؟
لوله های مبدل حرارتی در طول بهره برداری ممکن است بر اثر شرایط شیمیایی سیال، دما، فشار و ارتعاش دچار آسیب شوند. مهمترین دلایل بازرسی عبارت اند از:
- تشخیص خوردگی: شناسایی خوردگی عمومی، حفرهای و کاهش ضخامت دیواره.
- جلوگیری از نشتی: تشخیص سوراخ شدگی و ترکهایی که ممکن است موجب اختلاط سیالات شوند.
- حفظ راندمان: شناسایی رسوبات و گرفتگی هایی که انتقال حرارت را کاهش میدهند.
- افزایش ایمنی: جلوگیری از خرابی ناگهانی و توقف اضطراری فرایند.
- برنامه ریزی تعمیرات: تعیین لوله های نیازمند تعمیر، مسدودسازی یا تعویض.
بازرسی و کنترل خوردگی تیوبهای مبدلهای حرارتی باید با توجه به جنس لوله، نوع سیال، سابقه خرابی و نتایج آزمونهای قبلی برنامهریزی شود. در بسیاری از موارد، ترکیب چند روش غیرمخرب برای ارزیابی دقیق تر وضعیت تجهیزات ضروری است.
بازرسی چشمی و ویدئواسکوپ در چه مواردی کافی است؟
بازرسی چشمی یکی از ساده ترین روش های بررسی اولیه لوله های مبدل حرارتی است. در این روش، سطوح قابل دسترس از نظر خوردگی قابل مشاهده، رسوب، تغییر شکل و آثار نشتی بررسی میشوند.
ویدئواسکوپ صنعتی امکان مشاهده داخل لوله ها و نقاطی را فراهم میکند که دسترسی مستقیم به آنها دشوار است. این دستگاه معمولاً از دوربین کوچک، منبع نور و نمایشگر تشکیل شده است.
مهمترین کاربردهای این روش عبارتاند از:
- بررسی رسوبات و گرفتگی های داخلی
- مشاهده آسیبهای سطحی و تغییر شکل
- بررسی وضعیت ورودی و خروجی لوله ها
- شناسایی اجسام خارجی و آلودگیها
بااینحال، بازرسی چشمی و ویدئواسکوپ برای اندازهگیری دقیق ضخامت باقیمانده یا تشخیص تمام عیوب زیرسطحی کافی نیستند. بنابراین، اگر هدف تعیین سلامت ساختاری لوله باشد، باید از روش های تخصصی مانند جریان گردابی یا آزمون اولتراسونیک نیز استفاده کرد.
تست جریان گردابی (ECT) برای کدام جنس لولهها مناسب است؟
تست جریان گردابی یا Eddy Current Testing (ECT) یکی از روش های متداول بازرسی تیوب مبدل حرارتی است. در این روش، میدان مغناطیسی متغیر در پروب باعث ایجاد جریانهای گردابی در دیواره لوله رسانا میشود. وجود عیوب، تغییر ضخامت یا تغییرات خواص مواد میتواند سیگنال اندازهگیری شده را تغییر دهد.
این روش برای بسیاری از لوله های فلزی غیرمغناطیسی، از جمله لوله های مسی، برنجی، تیتانیومی و برخی آلیاژهای نیکل کاربرد دارد. با استفاده از پروب مناسب، میتوان عیوبی مانند خوردگی موضعی، حفره ها و برخی ترک ها را شناسایی کرد.
مزایای ECT عبارتاند از:
- سرعت بالای بررسی تعداد زیادی لوله
- حساسیت مناسب به بسیاری از عیوب سطحی و نزدیک به سطح
- امکان ارزیابی لوله ها بدون نیاز به تماس مکانیکی مستقیم پروب با دیواره
- کاهش زمان موردنیاز برای بازرسی گسترده
در مقابل، عملکرد ECT به جنس لوله، نوع پروب، فرکانس آزمون و مهارت اپراتور وابسته است. در لولههای فولاد کربنی و سایر مواد فرومغناطیسی، روش جریان گردابی متعارف ممکن است با محدودیت مواجه شود؛ بنابراین، باید روش تخصصی مناسب با جنس و نوع عیب انتخاب شود.
IRIS چگونه ضخامت باقیمانده را اندازه میگیرد؟
IRIS مخفف Internal Rotary Inspection System است و یک روش آزمون التراسونیک برای اندازهگیری ضخامت دیواره لوله ها محسوب میشود. این روش برای بررسی کاهش ضخامت ناشی از خوردگی داخلی یا خارجی کاربرد دارد.
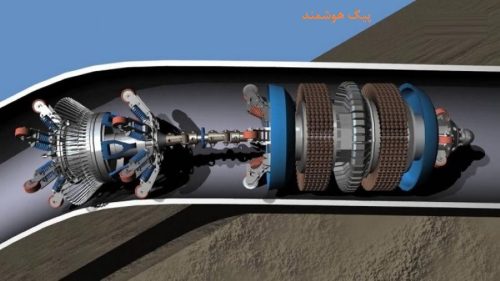
در آزمون IRIS، پروب اولتراسونیک همراه با آینه ای چرخان داخل لوله حرکت میکند. آینه، امواج فراصوت را به سمت دیواره هدایت میکند و دستگاه با تحلیل بازتاب امواج از سطوح داخلی و خارجی، ضخامت دیواره را محاسبه میکند.
مراحل انجام آزمون IRIS
- تمیزکاری لوله: رسوبات و آلودگیهای داخلی باید تا حد لازم حذف شوند.
- استفاده از آب: آب معمولاً بهعنوان واسطه انتقال امواج اولتراسونیک استفاده میشود.
- ورود پروب: پروب در داخل لوله حرکت میکند و پرتو فراصوت به کمک آینه چرخان، دیواره را اسکن میکند.
- اندازهگیری ضخامت: دستگاه با تحلیل سیگنالهای بازتابی، ضخامت دیواره را محاسبه میکند.
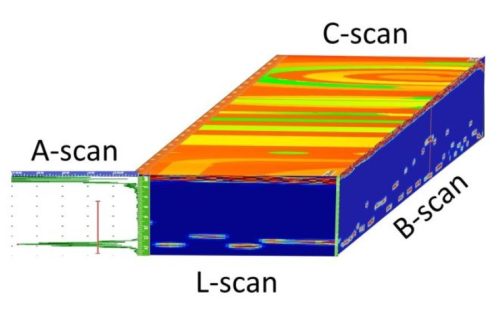
- تحلیل نتایج: دادههای اندازهگیری شده به شکل مقادیر ضخامت و معمولاً نقشه های رنگی نمایش داده میشوند.
مهمترین مزیت IRIS، امکان اندازهگیری کمی ضخامت باقیمانده است. این قابلیت به ارزیابی شدت کاهش ضخامت و تصمیمگیری درباره تعمیر یا تعویض لوله کمک میکند.
از محدودیتهای این روش میتوان به نیاز به تمیزکاری مناسب، استفاده از آب، تجهیزات تخصصی و سرعت بازرسی نسبتاً پایین اشاره کرد. کیفیت نتایج نیز به تنظیم دستگاه، شرایط سطح و مهارت اپراتور بستگی دارد.
تفاوت اصلی ECT و IRIS در اصول عملکرد آنهاست، ECT از اصول الکترومغناطیسی برای شناسایی و ارزیابی عیوب استفاده میکند، اما IRIS بر پایه امواج اولتراسونیک، ضخامت دیواره را اندازه میگیرد.

نقش عیبیاب اولتراسونیک در بازرسی لوله ها
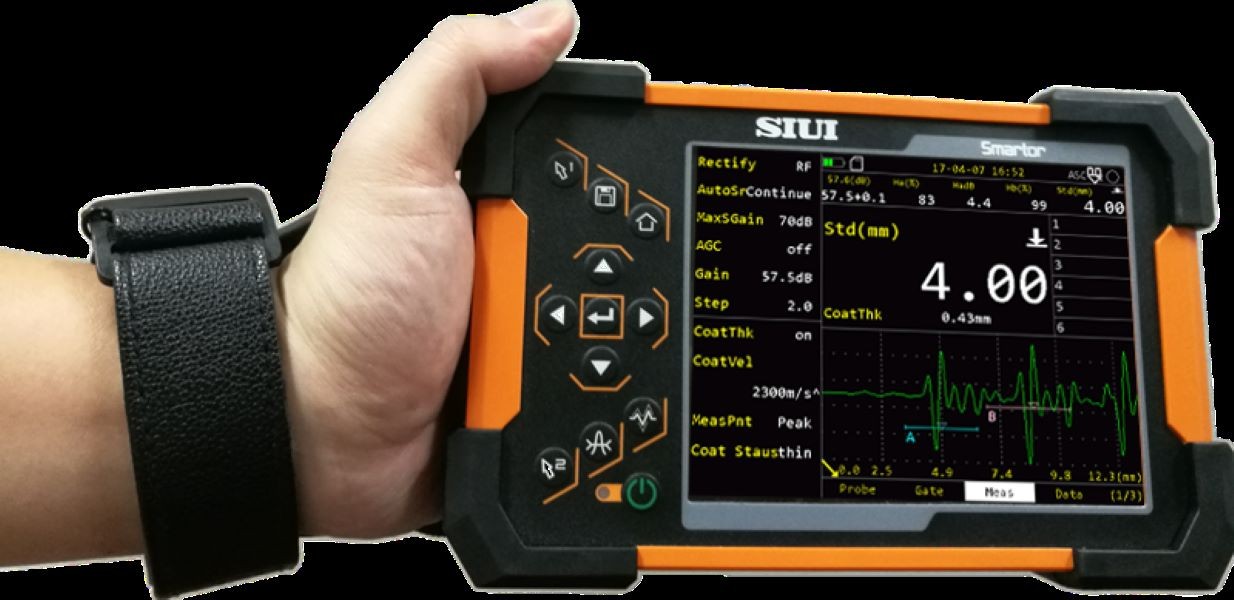
عیب یاب التراسونیک با ارسال امواج فراصوت و تحلیل بازتاب آنها، امکان اندازهگیری ضخامت و بررسی برخی ناپیوستگیهای مواد را فراهم میکند. در بازرسی لوله های مبدل حرارتی، انتخاب پروب و روش آزمون باید متناسب با قطر، ضخامت و جنس لوله باشد.
دستگاههای اولتراسونیک متعارف برای همه لوله های باریک مناسب نیستند و در برخی کاربردها به پروب های تخصصی نیاز است. روش IRIS نیز یکی از تکنیکهای اولتراسونیک است که برای اندازهگیری ضخامت دیواره لولهها طراحی شده است.
مقایسه روشهای بازرسی لولههای مبدل حرارتی
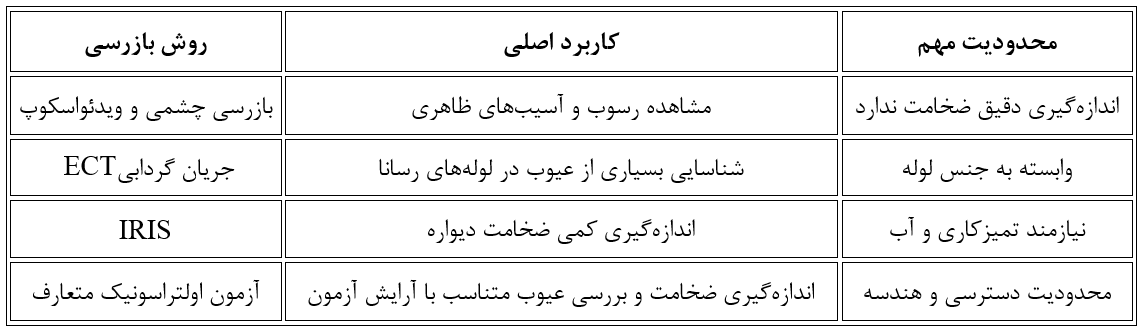
انتخاب روش مناسب باید بر اساس هدف بازرسی، جنس لوله، نوع عیب و هزینه اجرایی انجام شود. در برخی پروژهها، ابتدا ECT برای بررسی سریع تعداد زیادی لوله به کار میرود و سپس IRIS برای اندازهگیری دقیق ضخامت لولههای مشکوک استفاده میشود.
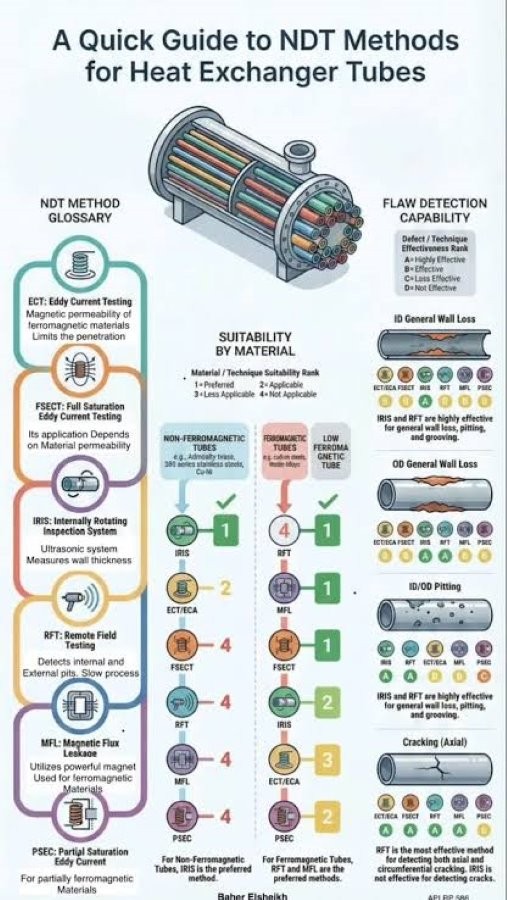
نتیجهگیری
بازرسی لوله مبدل حرارتی برای شناسایی خوردگی، جلوگیری از نشتی و حفظ راندمان تجهیزات صنعتی ضروری است. بازرسی چشمی و ویدئواسکوپ برای بررسی عیوب ظاهری مناسب اند، تست جریان گردابی ECT در بسیاری از لوله های فلزی غیرمغناطیسی کاربرد دارد و IRIS امکان اندازهگیری دقیق ضخامت باقیمانده را فراهم میکند. استفاده از عیب یاب التراسونیک نیز باید متناسب با شرایط لوله و نوع عیب انجام شود. در نهایت، بازرسی و کنترل خوردگی تیوبهای مبدلهای حرارتی زمانی بیشترین اثربخشی را دارد که روش آزمون بر اساس شرایط بهره برداری، استانداردهای مرتبط و صلاحیت فنی بازرس انتخاب شود.
سوالات متداول
۱. بهترین روش بازرسی لوله های مبدل حرارتی چیست؟
بهترین روش به جنس لوله و نوع عیب بستگی دارد. ECT برای بسیاری از لوله های فلزی غیرمغناطیسی و IRIS برای اندازهگیری کمی ضخامت دیواره مناسب است.
۲. تفاوت ECT و IRIS چیست؟
ECT بر پایه اصول الکترومغناطیسی کار میکند و برای شناسایی عیوب کاربرد دارد؛ IRIS با استفاده از امواج اولتراسونیک، ضخامت دیواره را اندازهگیری میکند.
۳. آیا بازرسی چشمی بهتنهایی کافی است؟
خیر. این روش برای بررسی عیوب قابل مشاهده مناسب است، اما برای تعیین ضخامت باقیمانده یا تشخیص بسیاری از عیوب پنهان به آزمونهای تخصصی نیاز است.
۴. آیا IRIS خوردگی داخلی و خارجی را تشخیص میدهد؟
IRIS میتواند کاهش ضخامت ناشی از خوردگی داخلی یا خارجی را اندازهگیری کند؛ بااینحال، تعیین منشأ دقیق خوردگی ممکن است به بررسی تکمیلی نیاز داشته باشد.
۵. هر چند وقت یک بار باید لوله های مبدل حرارتی بازرسی شوند؟
فاصله بازرسی به جنس لوله، شرایط فرایندی، سابقه خرابی، نتایج آزمونهای قبلی و الزامات استاندارد بستگی دارد؛ بنابراین، یک فاصله زمانی ثابت برای همه مبدلها مناسب نیست.