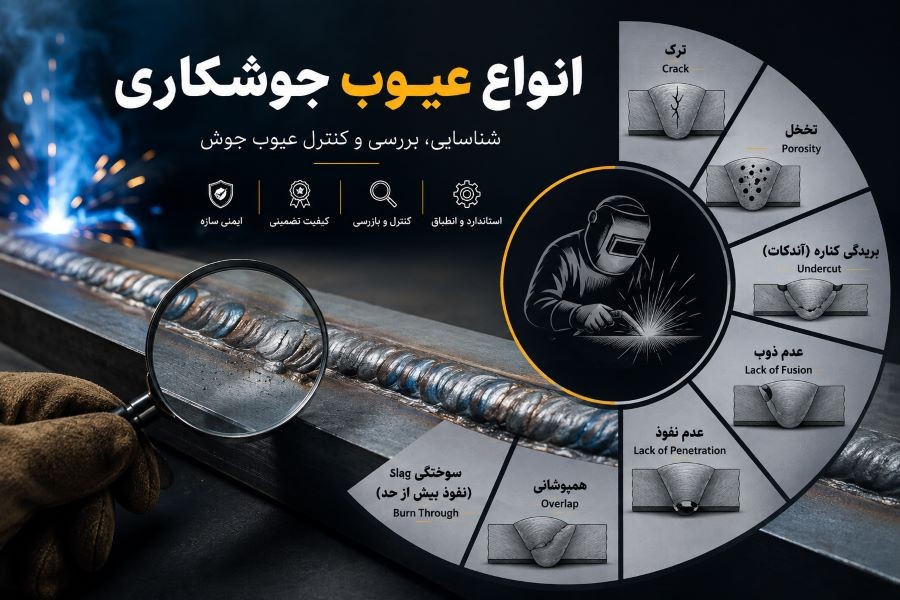
عیوب جوش از مهمترین مواردی هستند که در فرآیندهای ساخت و تولید، به ویژه در صنایع نفت و گاز، پتروشیمی، ساختمان، خودروسازی و نیروگاهی، باید به دقت بررسی شوند. کیفیت جوش مستقیماً بر استحکام، ایمنی و عمر مفید سازه یا قطعه تأثیر میگذارد و وجود یک عیب کوچک نیز در شرایط خاص میتواند به ایجاد ترک، شکست یا نشت منجر شود. به همین دلیل، بازرسی جوش و شناسایی عیوب احتمالی آن یکی از مراحل مهم کنترل کیفیت در پروژههای صنعتی محسوب میشود.
عیوب جوشکاری ممکن است در سطح جوش قابل مشاهده باشند یا در داخل فلز جوش و منطقه متأثر از حرارت ایجاد شوند. برخی از این عیوب با بازرسی چشمی قابل تشخیص هستند، در حالی که برای شناسایی عیوب داخلی باید از روشهای آزمون غیرمخرب مانند تست التراسونیک، رادیوگرافی، ذرات مغناطیسی و مایعات نافذ استفاده کرد. در این مقاله با مهمترین عیوب جوش و جوشکاری و انواع آن، روشهای شناسایی و اصطلاحات رایج مرتبط با آنها آشنا میشویم.
عیوب جوش چیست و چرا بررسی آن اهمیت دارد؟
عیب جوش (Weld Defect) به هرگونه ناپیوستگی، تغییر شکل یا نقصی گفته میشود که باعث شود جوش از الزامات تعیین شده در نقشه، استاندارد، دستورالعمل جوشکاری یا معیار پذیرش پروژه فاصله بگیرد.
این عیوب میتوانند به دلایل مختلفی مانند تنظیمات نامناسب دستگاه جوش، انتخاب نادرست الکترود یا سیم جوش، آلودگی سطح، طراحی نامناسب اتصال، مهارت ناکافی جوشکار، سرعت نامناسب جوشکاری و کنترل نادرست دمای پیشگرم یا بین پاسی ایجاد شوند.
بررسی عیوب جوش اهمیت زیادی دارد، زیرا برخی ناپیوستگی ها میتوانند تمرکز تنش ایجاد کرده و مقاومت اتصال را کاهش دهند. به همین دلیل، صرف مشاهده یک عیب به معنی مردود بودن قطعه نیست و باید اندازه، محل، نوع و میزان اهمیت آن مطابق استاندارد یا معیار پذیرش پروژه ارزیابی شود.
عیوب سطحی رایج در جوشکاری
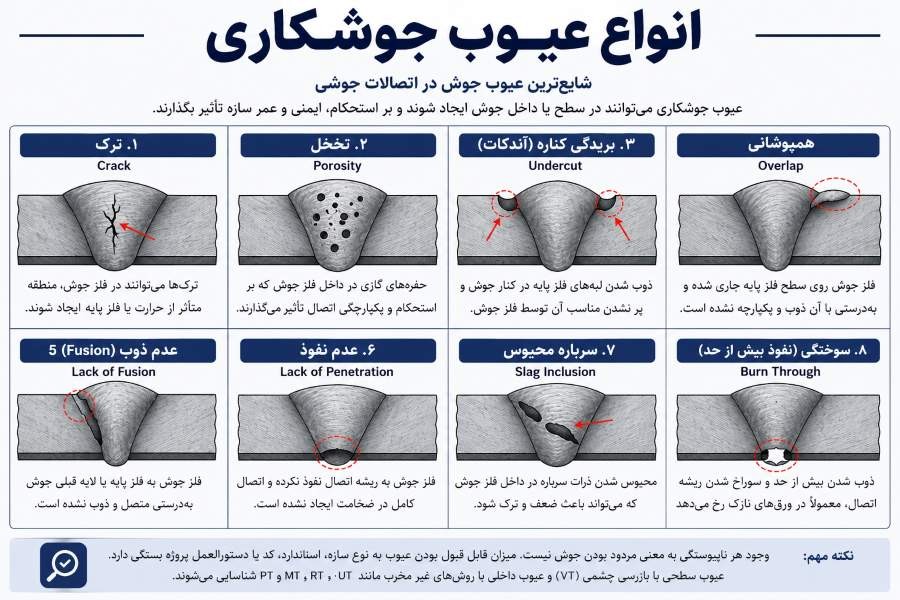
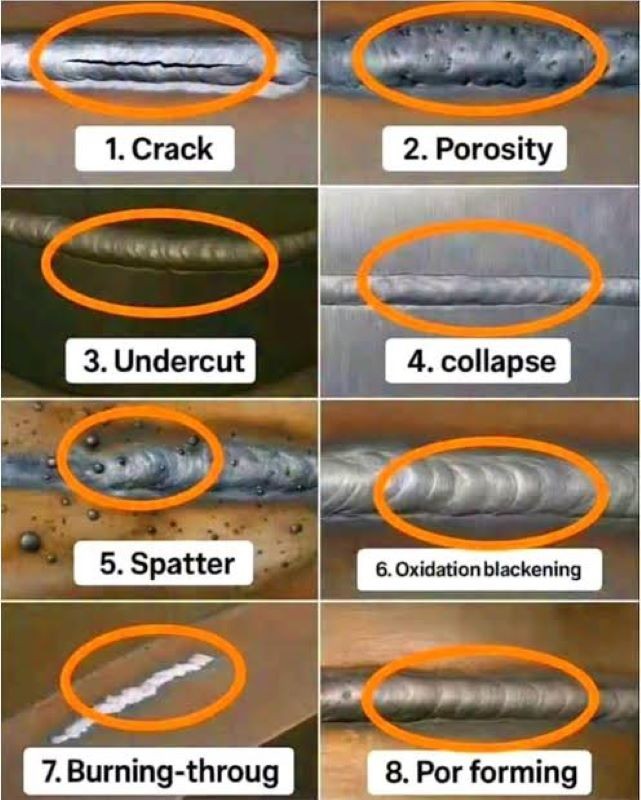
عیوب سطحی معمولاً در ظاهر جوش قابل مشاهده هستند و در بسیاری از موارد میتوان آنها را با تجهیزات بازرسی چشمی (VT) شناسایی کرد.
۱. ترک سطحی
ترک یکی از خطرناکترین عیوب جوشکاری است. ترک ممکن است در فلز جوش، منطقه متأثر از حرارت یا فلز پایه ایجاد شود. ترک های طولی، عرضی، دهانهای و ترک های ناشی از انقباض از انواع متداول آن هستند.
وجود ترک، بهخصوص در اتصالات تحت بارهای دینامیکی و سازه های حساس، اهمیت زیادی دارد و معمولاً نیازمند بررسی دقیق مطابق کد یا استاندارد مربوطه است.
۲. بریدگی کناره جوش (Undercut)
بریدگی کناره زمانی ایجاد میشود که در امتداد لبه جوش، بخشی از فلز پایه ذوب شده اما به درستی با فلز جوش پر نشده باشد. جریان بیش از حد، سرعت نامناسب حرکت الکترود و تکنیک نادرست جوشکاری از عوامل ایجاد Undercut هستند.
۳. تخلخل (Porosity)
تخلخل به وجود حفرههای گازی در فلز جوش گفته میشود. رطوبت الکترود، آلودگی سطح، گاز محافظ نامناسب و محافظت ناکافی حوضچه مذاب میتوانند باعث ایجاد تخلخل شوند.
۴. پاشش جوش (Spatter)
پاشش به قطرات کوچک فلز مذاب گفته میشود که در اطراف ناحیه جوش قرار میگیرند. اگرچه پاشش همیشه یک عیب بحرانی محسوب نمیشود، اما مقدار زیاد آن میتواند نشاندهنده تنظیم نامناسب پارامترهای جوشکاری باشد.
۵. همپوشانی (Overlap)
در همپوشانی، فلز جوش روی سطح فلز پایه جاری شده اما بهطور مناسب با آن ذوب و یکپارچه نشده است. این عیب میتواند محل مناسبی برای تمرکز تنش و ایجاد مشکلات بعدی باشد.
۶.سوختگی یا Burn Through
در اتصال های نازک، حرارت بیش از حد میتواند باعث نفوذ کامل مذاب از ریشه و ایجاد سوراخ یا افتادگی فلز در قسمت پشت اتصال شود. این عیب بیشتر در جوشکاری ورق های نازک مشاهده میشود.
عیوب داخلی رایج در جوشکاری
برخی از عیوب در زیر سطح جوش قرار دارند و بدون استفاده از روش های بازرسی مناسب قابل مشاهده نیستند. از مهمترین آنها میتوان به موارد زیر اشاره کرد:
عدم ذوب (Lack of Fusion)
عدم ذوب زمانی رخ میدهد که فلز جوش به فلز پایه یا لایه قبلی جوش بهدرستی متصل و ذوب نشود. این عیب میتواند مقاومت اتصال را کاهش دهد و از عیوب مهم در بازرسی جوش محسوب میشود.
عدم نفوذ (Lack of Penetration)
در این حالت، فلز جوش به اندازه کافی به ریشه اتصال نفوذ نمیکند. طراحی نامناسب اتصال، جریان ناکافی، فاصله ریشه نامناسب و تکنیک نادرست جوشکاری از عوامل ایجاد این عیب هستند.
سرباره محبوس (Slag Inclusion)
محبوس شدن سرباره در داخل فلز جوش بیشتر در فرآیندهای جوشکاری با الکترود روکشدار و برخی فرآیند های چند پاسه رخ میدهد. تمیز نکردن مناسب سرباره بین پاس ها یکی از عوامل مهم ایجاد آن است.
حفره های داخلی
حفره های گازی ممکن است در داخل جوش باقی بمانند و باعث کاهش سطح مؤثر و یکپارچگی اتصال شوند. اندازه و توزیع این حفرهها در ارزیابی کیفیت جوش اهمیت دارد.
ترک داخلی
ترک ممکن است در عمق جوش ایجاد شود و با چشم غیرمسلح قابل تشخیص نباشد. برای شناسایی این نوع ترک معمولاً از روشهایی مانند UT یا RT استفاده میشود.
روشهای شناسایی و کنترل عیوب جوش
برای آشنایی با عیوب جوش و ارزیابی کیفیت اتصال، روش های مختلف بازرسی جوش مورد استفاده قرار میگیرند. انتخاب روش مناسب به جنس قطعه، نوع اتصال، ضخامت، فرآیند جوشکاری و نوع عیب احتمالی بستگی دارد.
- بازرسی چشمی (VT): ساده ترین روش بازرسی است و برای بررسی ظاهر جوش، ابعاد، Undercut، Overlap، ترک های قابل مشاهده و سایر عیوب سطحی استفاده میشود.
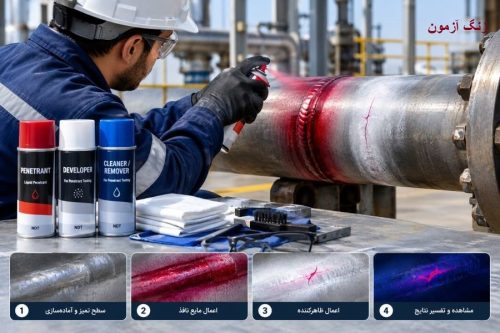
- تست مایعات نافذ (PT): PT برای شناسایی ناپیوستگی های باز به سطح در مواد غیرمتخلخل کاربرد دارد.
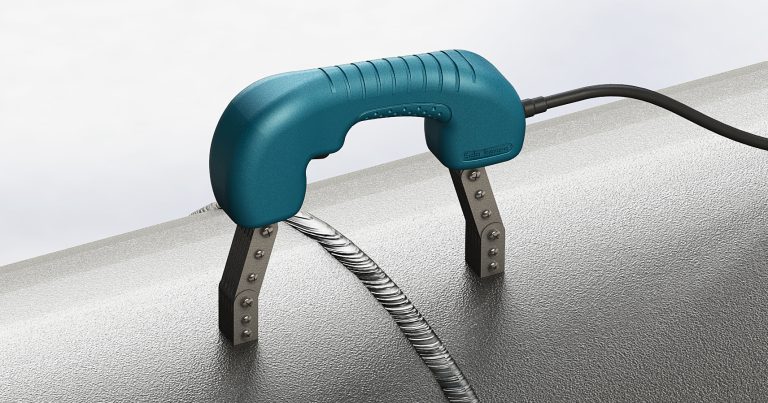
- تست ذرات مغناطیسی (MT): MT برای شناسایی ترک ها و ناپیوستگی های سطحی و نزدیک به سطح در مواد فرومغناطیس استفاده میشود.
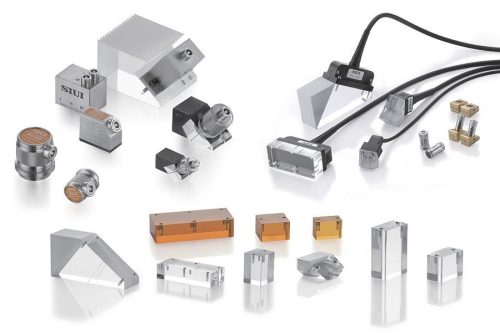
- تست التراسونیک (UT): یکی از مهمترین روش ها برای شناسایی عیوب داخلی جوش است. در این روش امواج اولتراسونیک به داخل قطعه ارسال شده و بازتاب آنها برای شناسایی ناپیوستگی ها بررسی میشود.
- رادیوگرافی صنعتی (RT): با استفاده از پرتو X یا گاما، تصویری از داخل قطعه ایجاد میکند و برای شناسایی عیوبی مانند تخلخل، سرباره و برخی انواع عدم نفوذ کاربرد دارد.
در پروژه های صنعتی، استفاده از دستگاه تست جوش مناسب در کنار اپراتور یا بازرس دارای صلاحیت، نقش مهمی در افزایش قابلیت اطمینان نتایج بازرسی دارد.

برخی از رایجترین انواع عیوب جوش
اگر بخواهیم انواع عیوب جوش با تصاویر را بهصورت دسته بندی شده بررسی کنیم، مهمترین موارد عبارت اند از:
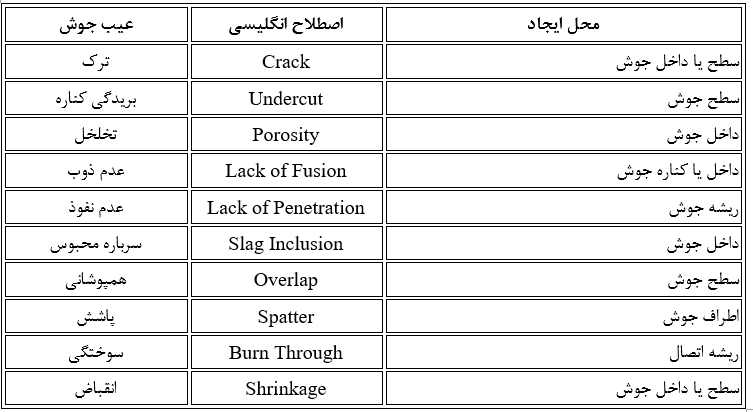
نکته مهم این است که شدت و قابل قبول بودن هر یک از این موارد به استاندارد مورد استفاده، نوع سازه، محل عیب و معیار پذیرش پروژه بستگی دارد.
اصطلاحات عیوب جوشکاری
شناخت اصطلاحات تخصصی برای بازرسان، مهندسان QC و جوشکاران اهمیت زیادی دارد. برخی از رایجترین اصطلاحات عبارتاند از:
- Weld Defect: عیب یا نقص جوش
- Discontinuity: ناپیوستگی
- Crack: ترک
- Porosity: تخلخل
- Undercut: بریدگی کناره جوش
- Overlap: همپوشانی
- Lack of Fusion: عدم ذوب
- Lack of Penetration: عدم نفوذ
- Slag Inclusion: سرباره محبوس
- Spatter: پاشش
- Burn Through: سوختگی یا نفوذ بیش از حد
- Weld Profile: شکل و هندسه ظاهری جوش
یکی از نکات مهم در کنترل کیفیت این است که «ناپیوستگی» و «عیب» همیشه دقیقاً یک مفهوم ندارند. ممکن است یک ناپیوستگی وجود داشته باشد اما طبق معیار پذیرش استاندارد، در محدوده مجاز قرار گیرد و باعث مردود شدن جوش نشود.
جوشکاری و حد مجاز عیوب آن
یکی از پرسش های مهم در کنترل کیفیت، جوشکاری و حد مجاز عیوب آن است. برخلاف تصور رایج، وجود هر ناپیوستگی به معنی رد شدن قطعه نیست. استانداردها و کدهای طراحی و ساخت، برای بسیاری از ناپیوستگی ها حدود مشخصی تعیین میکنند.
حد پذیرش میتواند بر اساس نوع عیب، طول، عمق، اندازه، تعداد، فاصله بین عیوب و محل قرارگیری آن تعیین شود. برای مثال، معیار پذیرش یک تخلخل در یک مخزن تحت فشار ممکن است با یک سازه غیرحساس کاملاً متفاوت باشد.
بنابراین، نتیجه بازرسی باید با استاندارد یا کد مشخص پروژه مقایسه شود و نباید صرفاً بر اساس ظاهر جوش درباره قابل قبول یا مردود بودن آن تصمیم گرفت.
نتیجهگیری
انواع عیوب جوشکاری و عیوب جوش میتوانند از عوامل مهم کاهش کیفیت و قابلیت اطمینان اتصالات جوشی باشند و شناسایی به موقع آنها نقش مهمی در جلوگیری از شکست و هزینه های تعمیراتی دارد. برخی عیوب مانند Undercut، Overlap و پاشش ممکن است با بازرسی چشمی شناسایی شوند، در حالی که عیوبی مانند عدم ذوب، عدم نفوذ، ترک های داخلی و سرباره محبوس به روشهای تخصصی آزمون غیرمخرب نیاز دارند.
انتخاب صحیح فرآیند جوشکاری، کنترل پارامترها، آمادهسازی مناسب اتصال، استفاده از مواد مصرفی استاندارد و بازرسی مرحلهای میتواند احتمال ایجاد عیوب را کاهش دهد. همچنین برای تعیین قابل قبول بودن یک ناپیوستگی باید همیشه معیار پذیرش استاندارد و مشخصات فنی پروژه در نظر گرفته شود. استفاده صحیح از روشهایی مانند VT، PT، MT، UT و RT نیز امکان ارزیابی دقیقتر کیفیت جوش را فراهم میکند.
سوالات متداول
مهمترین عیوب جوشکاری کدام اند؟
ترک، تخلخل، عدم ذوب، عدم نفوذ، سرباره محبوس، بریدگی کناره جوش، همپوشانی و سوختگی از رایج ترین عیوب جوشکاری هستند.
کدام عیب جوش خطرناک تر است؟
ترک معمولاً یکی از مهمترین و خطرناک ترین ناپیوستگی ها محسوب میشود، زیرا میتواند به عنوان محل تمرکز تنش و شروع شکست عمل کند. با این حال، میزان خطر هر عیب به نوع سازه، بارگذاری و استاندارد پذیرش بستگی دارد.
آیا همه عیوب جوش باعث مردود شدن جوش میشوند؟
خیر. برخی ناپیوستگی ها در صورتی که از حدود مشخص شده در استاندارد یا کد پروژه کمتر باشند، ممکن است قابل قبول باشند.
برای تشخیص عیوب داخلی جوش از چه روشی استفاده میشود؟
تست التراسونیک (UT) و رادیوگرافی صنعتی (RT) از مهمترین روشهای مورد استفاده برای شناسایی عیوب داخلی جوش هستند.
دستگاه تست جوش چیست؟
دستگاه تست جوش به تجهیزات و ابزارهایی گفته میشود که برای بررسی کیفیت اتصالات جوشی به کار میروند. بسته به روش بازرسی، این تجهیزات میتوانند شامل دستگاه UT، تجهیزات RT، دستگاه MT، تجهیزات PT و ابزارهای بازرسی چشمی باشند ولی در اصطلاح روزمره دستگاه تست جوش به دستگاه عیب یاب التراسونیک گفته میشود.
آیا میتوان عیوب جوش را قبل از ایجاد کنترل کرد؟
بله. انتخاب صحیح فرآیند و پارامترهای جوشکاری، آماده سازی مناسب سطح و اتصال، استفاده از مواد مصرفی مناسب، کنترل دما و رعایت دستورالعمل جوشکاری (WPS) میتواند احتمال ایجاد عیوب را به میزان قابل توجهی کاهش دهد.