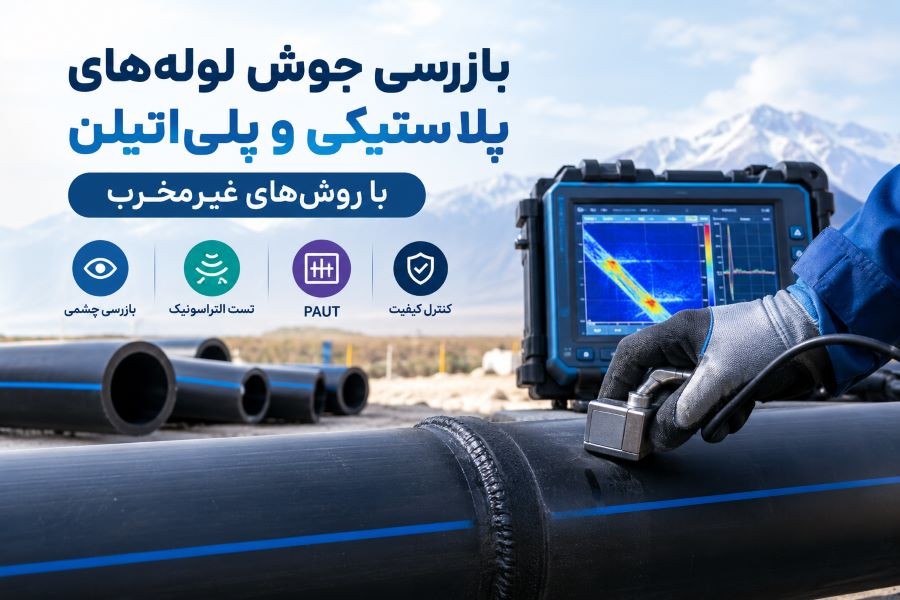
بازرسی جوش لوله پلیاتیلن یا تست غیرمخرب جوش PE از مهمترین مراحل کنترل کیفیت در خطوط انتقال آب، گاز و سیالات صنعتی است. لوله های پلیاتیلن (PE) به دلیل مقاومت در برابر خوردگی، وزن کم، انعطافپذیری و طول عمر مناسب، کاربرد گستردهای در شبکه های انتقال سیالات دارند. بااینحال، کیفیت اتصال این لولهها نقش تعیینکننده ای در عملکرد و ایمنی کل خط لوله ایفا میکند. اجرای نامناسب جوش، آلودگی سطح اتصال یا تنظیم نادرست پارامترهای جوشکاری میتواند باعث ایجاد عیوبی شود که در مراحل اولیه قابل مشاهده نیستند.
برخلاف جوشکاری فلزات، جوشکاری پلیاتیلن معمولاً از طریق ذوب سطوح اتصال و ایجاد پیوند میان زنجیره های پلیمری انجام میشود. به همین دلیل، روشهای کنترل کیفیت و ارزیابی عیوب در این لوله ها باید متناسب با ویژگیهای مواد پلیمری انتخاب شوند. در این مقاله، روش های بررسی کیفیت جوش پلیاتیلن، بازرسی چشمی، تست التراسونیک و کاربرد تکنیک آرایه فازی (PAUT) در ارزیابی اتصالات بررسی میشوند.
چرا بازرسی جوش لوله های PE با فلزات فرق دارد؟
مهمترین تفاوت جوشکاری پلیاتیلن با فلزات، ماهیت ماده و سازوکار تشکیل اتصال است. در جوشکاری ذوبی فلزات، عیوبی مانند ترک، تخلخل، سرباره و عدم ذوب در ناحیه جوش ایجاد میشوند؛ اما در جوش پلیاتیلن، عیوبی مانند آلودگی سطح اتصال، ذوب ناکافی، سردجوشی، محبوس شدن ذرات خارجی و ایجاد ناپیوستگی در فصل مشترک اهمیت بیشتری دارند.
پلیاتیلن همچنین دارای ویژگیهایی مانند ویسکوالاستیسیته، میرایی صوتی نسبتاً زیاد و حساسیت خواص مکانیکی به دما و زمان است. این خصوصیات میتوانند تفسیر نتایج آزمونهای غیرمخرب را دشوارتر کنند.
بنابراین، بررسی غیر مخرب جوش لوله های پلی اتیلن نباید صرفاً بر اساس دستورالعمل های متداول بازرسی جوش فلزی انجام شود. انتخاب روش آزمون باید با توجه به نوع اتصال، قطر و ضخامت لوله، گرید پلیاتیلن، روش جوشکاری و الزامات استاندارد پروژه صورت گیرد.
عیوب رایج جوش PE کدامند؟
در جوشکاری لوله های پلیاتیلن، بهویژه جوش لببهلب و جوش الکتروفیوژن، عیوب مختلفی ممکن است ایجاد شوند. شناخت این عیوب به انتخاب روش مناسب بازرسی کمک میکند.
- ذوب ناکافی یا سردجوشی: این عیب زمانی رخ میدهد که سطوح اتصال به اندازه کافی گرم نشده باشند یا شرایط لازم برای تشکیل پیوند مناسب فراهم نشود. نتیجه آن میتواند کاهش استحکام اتصال باشد.
- آلودگی سطح اتصال: وجود گردوغبار، رطوبت، چربی یا ذرات خارجی در سطح جوش میتواند مانع تشکیل اتصال یکنواخت شود.
- حبس آلودگی یا ذرات خارجی: ورود مواد ناخواسته به ناحیه اتصال ممکن است موجب ایجاد ناپیوستگی داخلی شود.
- هندسه نامناسب جوش: ارتفاع نامتقارن یا شکل غیرعادی برجستگی جوش لببهلب میتواند نشانهای از شرایط نامناسب اجرا باشد، هرچند بهتنهایی اثباتکننده وجود عیب داخلی نیست.
- جابهجایی محوری لوله ها: ناهم راستایی دو سر لوله پیش از جوشکاری ممکن است باعث ایجاد تمرکز تنش یا کاهش کیفیت اتصال شود.
- عیوب جوش الکتروفیوژن: جابه جایی اتصال، آماده سازی نامناسب سطح، فاصله نامناسب قطعات یا اجرای نادرست چرخه جوشکاری میتواند بر کیفیت اتصال تأثیر بگذارد.
نکته مهم این است که برخی از این انواع عیوب جوش با بازرسی چشمی قابل تشخیص نیستند و برای ارزیابی آنها ممکن است به آزمونهای تکمیلی نیاز باشد.
بازرسی چشمی جوش لببهلب چه چیزهایی را نشان میدهد؟
بازرسی چشمی (VT) یکی از نخستین و اقتصادی ترین مراحل بازرسی جوشکاری لوله های پلی اتیلن است. این روش معمولاً پیش از انجام آزمونهای تکمیلی اجرا میشود و اطلاعات ارزشمندی درباره کیفیت ظاهری اتصال فراهم میکند.
در بازرسی چشمی، موارد زیر بررسی میشوند:
- شکل و یکنواختی برجستگی جوش: برجستگی باید با معیارهای پذیرش تعیینشده در دستورالعمل اجرایی مطابقت داشته باشد.
- تقارن جوش: تفاوت محسوس در شکل برجستگی دو طرف اتصال میتواند نشانهای از اجرای نامناسب باشد.
- ناهم راستایی لوله ها: اختلاف سطح خارجی دو لوله در محل اتصال بررسی میشود.
- ترکها و آسیبهای سطحی: وجود ترک قابل مشاهده، بریدگی یا آسیب مکانیکی باید ارزیابی شود.
- آلودگی و آثار سوختگی: نشانههای آلودگی، تخریب حرارتی یا اجرای نامناسب جوش باید ثبت شوند.
- مستندات جوشکاری: در صورت نیاز، زمان جوشکاری، دما، فشار، زمان سردشدن و اطلاعات دستگاه جوش بررسی میشوند.
بازرسی چشمی به تنهایی نمیتواند بسیاری از عیوب داخلی یا سردجوشی را با اطمینان رد کند. همچنین، شکل ظاهری مناسب جوش لزوماً به معنای استحکام کافی اتصال نیست. به همین دلیل، روشهای بررسی کیفیت جوش پلی اتیلن باید با توجه به ریسک و الزامات فنی پروژه انتخاب شوند.
التراسونیک و PAUT چگونه عیوب داخلی را پیدا میکنند؟
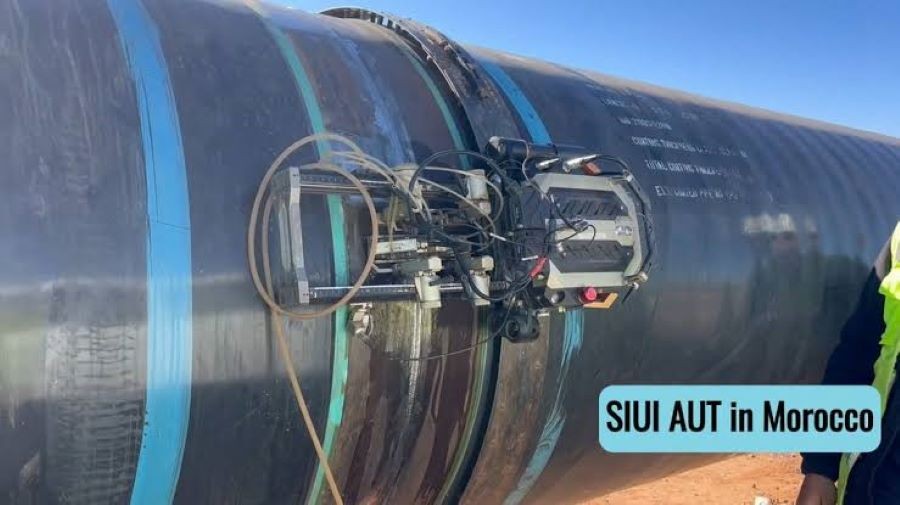
تست التراسونیک جوش پلیاتیلن یکی از روشهای قابل بررسی برای ارزیابی ناپیوستگیهای داخلی اتصال است. در این روش، امواج صوتی با فرکانس بالا به داخل ماده فرستاده میشوند و سیگنال های بازتابی از مرزها، تغییرات خواص ماده یا ناپیوستگیها دریافت و تحلیل میشوند.
در صورت وجود عیبی مانند جدایش یا ناحیهای با پیوند نامناسب، ممکن است بازتاب صوتی متفاوتی نسبت به ساختار سالم ایجاد شود. بااینحال، قابلیت تشخیص به نوع عیب، اندازه و جهت آن، ضخامت لوله، فرکانس پروب، نوع کوپلنت و شرایط تماس پروب با سطح بستگی دارد.
پلیاتیلن در مقایسه با بسیاری از فلزات، سرعت صوت و ویژگیهای انتشار متفاوتی دارد و میتواند موجب میرایی قابل توجه سیگنال شود. بنابراین، استفاده از تجهیزات و تنظیماتی که برای جوش فلزی طراحی شدهاند، بدون اعتبارسنجی، لزوماً نتیجه قابل اعتمادی برای جوش PE فراهم نمیکند.
نقش روش فیزاری یا آرایه فازی (PAUT) در بازرسی جوش پلیاتیلن
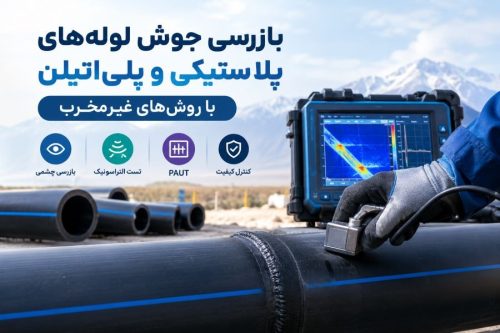
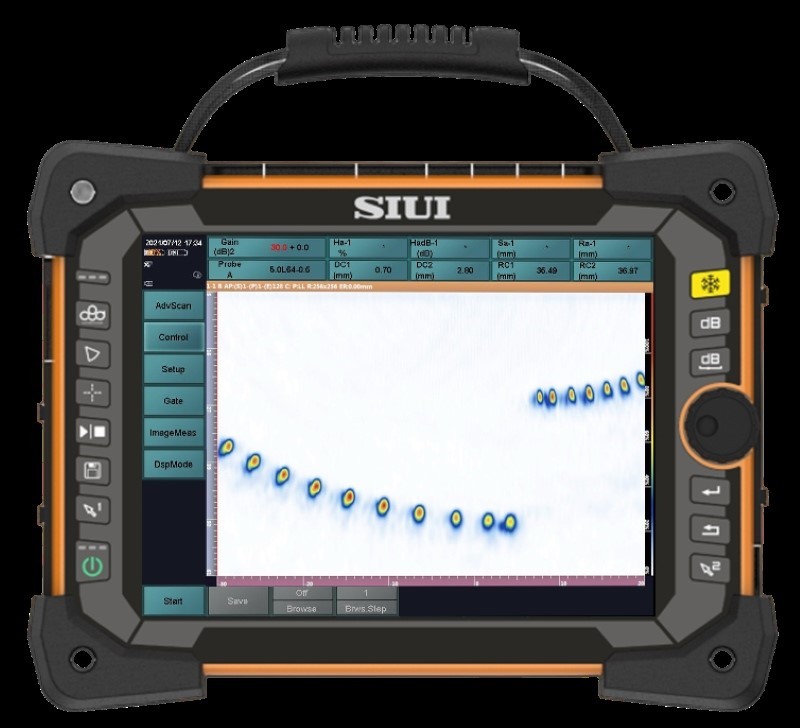
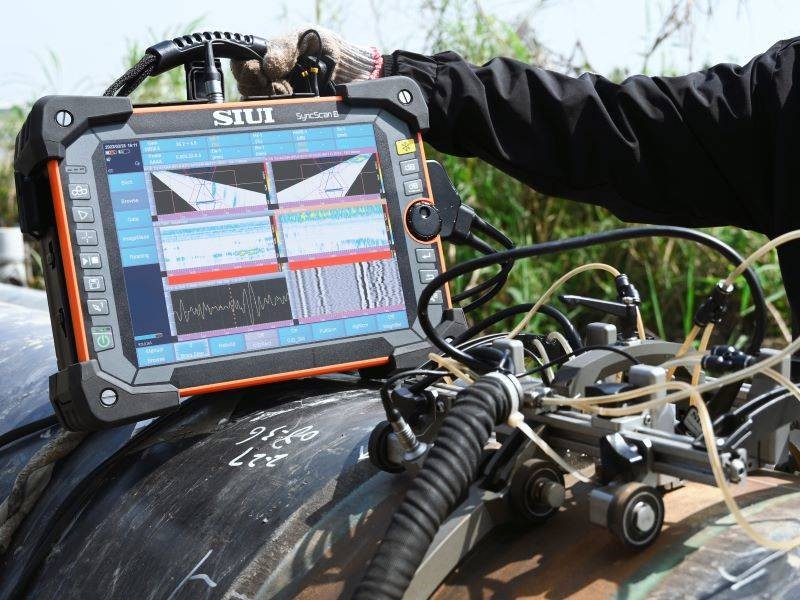
استفاده از تجهیزات آزمون التراسونیک آرایه فازی یا PAUT یکی از تکنیک های پیشرفته آزمون فراصوتی است که در آن از مجموعهای از عناصر فعال برای کنترل جهت و تمرکز پرتو صوتی استفاده میشود. این قابلیت میتواند امکان بررسی نواحی مختلف اتصال و تهیه تصاویر مقطعی از دادههای صوتی را فراهم کند.
در کاربردهای مناسب، PAUT ممکن است برای شناسایی و تعیین موقعیت ناپیوستگیهای داخلی جوش پلیاتیلن مفید باشد. بااینحال، عملکرد آن به طراحی پروب و کفشک، فرکانس، آرایش عناصر، روش اسکن و نرمافزار پردازش وابسته است.
به دلیل خواص صوتی پلیاتیلن، استفاده از PAUT در این حوزه نیازمند توسعه یا انتخاب روش آزمون اختصاصی و اعتبارسنجی با نمونههای دارای عیب شناختهشده است. نمیتوان فرض کرد که تمام سامانههای PAUT مورد استفاده برای جوش فلزی، بدون تغییر برای پلیاتیلن مناسب هستند.
همچنین، یک تصویر رنگی یا سیگنال بازتابی بهتنهایی اثباتکننده وجود عیب نیست. تفسیر باید توسط فرد صلاحیتدار و با معیارهای پذیرش مشخص انجام شود.
نتیجهگیری
بازرسی جوش لوله پلیاتیلن و تست غیرمخرب جوش PE نقش مهمی در اطمینان از کیفیت اتصالات و کاهش خطر نشت در خطوط انتقال دارند. با توجه به تفاوت ویژگیهای پلیاتیلن با فلزات، انتخاب روش بازرسی باید بر اساس نوع اتصال، مشخصات لوله، شرایط اجرایی و معیارهای پذیرش معتبر انجام شود.
بازرسی چشمی نخستین مرحله کنترل کیفیت است، اما برای ارزیابی برخی عیوب داخلی کافی نیست. تست التراسونیک جوش پلیاتیلن و فناوری PAUT میتوانند در شرایط مناسب به شناسایی ناپیوستگیها کمک کنند؛ بااینحال، اعتبارسنجی روش، استفاده از تجهیزات مناسب و تفسیر تخصصی نتایج ضروری است. در نهایت، بررسی غیر مخرب جوش لوله های پلی اتيلن زمانی قابل اتکا خواهد بود که در کنار کنترل فرایند جوشکاری، مستندسازی دقیق و رعایت الزامات فنی پروژه انجام شود.
سوالات متداول
۱. آیا جوش لوله پلیاتیلن را میتوان با التراسونیک بازرسی کرد؟
بله، در شرایط مناسب میتوان از آزمون التراسونیک برای ارزیابی برخی ناپیوستگیهای داخلی استفاده کرد. بااینحال، روش آزمون باید برای جنس، ضخامت و نوع اتصال پلیاتیلن اعتبارسنجی شده باشد.
۲. آیا PAUT برای بازرسی جوش پلیاتیلن مناسب است؟
PAUT از نظر فنی میتواند در کاربردهای مشخص مفید باشد، اما عملکرد آن به طراحی سامانه، نوع اتصال و اعتبارسنجی روش بستگی دارد. استفاده از تنظیمات استاندارد جوش فلزی بدون بررسی اختصاصی کافی نیست.
۳. آیا بازرسی چشمی برای تأیید کیفیت جوش PE کافی است؟
خیر. بازرسی چشمی عیوب ظاهری و برخی نشانههای اجرای نامناسب را مشخص میکند، اما نمیتواند تمام عیوب داخلی یا سردجوشی را رد کند.
4. کدام استانداردها برای بازرسی جوش پلیاتیلن کاربرد دارند؟
استاندارد های خانواده ISO 21307 برای روشهای جوش لببهلب، ISO 12176 برای تجهیزات و صلاحیتهای مرتبط با جوشکاری لولههای پلیاتیلن و ASTM F2620 برای جوشکاری لببهلب لولهها و اتصالات پلیاتیلن از مراجع قابل بررسی هستند.